Nikel je ideálny kovový konštrukčný materiál pre rôzne drsné korozívne prostredia, ako je vysoká teplota, vysoký tlak, vysoká koncentrácia alebo zmiešaný s nečistotami v chemickom priemysle, rope, tavení neželezných kovov, letectve, jadrovej energetike a iných priemyselných oblastiach. Pridaním Cr, Mo, Cu, W a iných kovových prvkov odolných voči korózii k niklu možno získať zliatinu odolnú voči korózii na báze niklu s vynikajúcou odolnosťou proti korózii. V porovnaní s inými metódami zvárania má použitie zvárania pod tavivom výhody vyššej rýchlosti riedenia zvárania, stabilného horenia oblúka, hladkého povrchu zvaru a žiadneho oslnenia oblúkom. Pri zváraní zliatin odolných voči korózii na báze niklu sa môžu vyskytnúť problémy, ako je tendencia k vzniku trhlín pri zváraní, pórovitosť zvaru a tendencia k medzikryštalickej korózii zvarových spojov. Pri spracovaní by sa preto mala venovať pozornosť nasledujúcim aspektom:
1. Zvárací drôt a tavivo
Aby sa predišlo vzniku tepelných trhlín, mala by sa v procese prijať primeraná postupnosť montáže a mala by sa zvoliť menšia energia vedenia, ale kľúčovým problémom je výber vhodných zváracích materiálov. Môže používať rovnaký zvárací drôt ako zváranie MIGA a tavivo, ktoré zodpovedá zliatine a základnému kovu, musí byť správne zvolené. Bežne používané tavidlá sú IncoFlux44, IncoFlux5 a IncoFlux6. Flux je hygroskopický a mal by sa skladovať v suchej nádobe.
2. Spoločná forma
Jeho typický tvar spoja je v súlade s tvarom spoja pri zváraní MIGA. Výber formy spoja by mal minimalizovať roztavený kov, znížiť deformáciu pri zváraní a zvyškové napätie a čo najviac zvoliť dvojité drážky v tvare V. Všetky druhy jednostranných zváracích hláv v tvare V alebo V sú vhodné na zváranie dosiek s hrúbkou menšou ako 25 mm. Drážka v tvare U a dvojitá drážka v tvare U sú vhodné pre dosky nad 20 m alebo hrubšie.
3. Čistenie zvárania počas spracovania
Tento proces je mimoriadne dôležitým opatrením na zabránenie vzniku trhlín, najmä pórovitosti. Nečistoty a mastnotu je možné čistiť parou alebo acetónom, farbu je možné čistiť alkáliami a špeciálnym čistiacim prostriedkom a značkovací atrament je možné čistiť metanolom.
4. Predhrievanie a tepelná úprava vopred
Valcované zliatiny na báze niklu vo všeobecnosti nevyžadujú predhrievanie pred zváraním a tepelné spracovanie po zváraní sa neodporúča, ale niekedy je potrebné tepelné spracovanie po zváraní, aby sa zabezpečilo, že počas používania nedôjde k medzikryštalickej korózii. Pre spevnené zliatiny, ktoré prešli ohýbaním, ťahaním za studena alebo iným zložitým tvarovaním, sa musí po zváraní vykonať tepelné spracovanie žíhaním. Pre spevnené zliatiny na báze niklu so zložitými štruktúrami je na efektívne zníženie napätia pri zváraní výhodné predhrievanie pred zváraním, ale predhrievanie nemôže nahradiť tepelné spracovanie po zváraní.
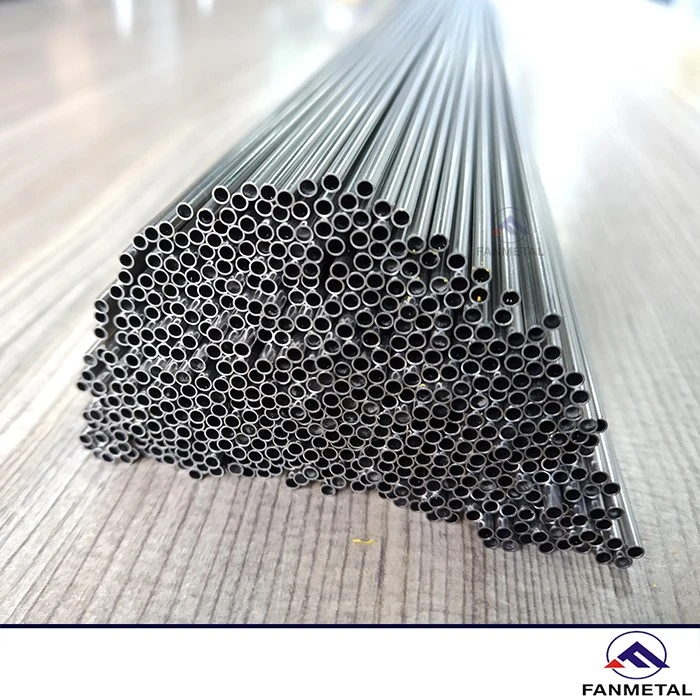
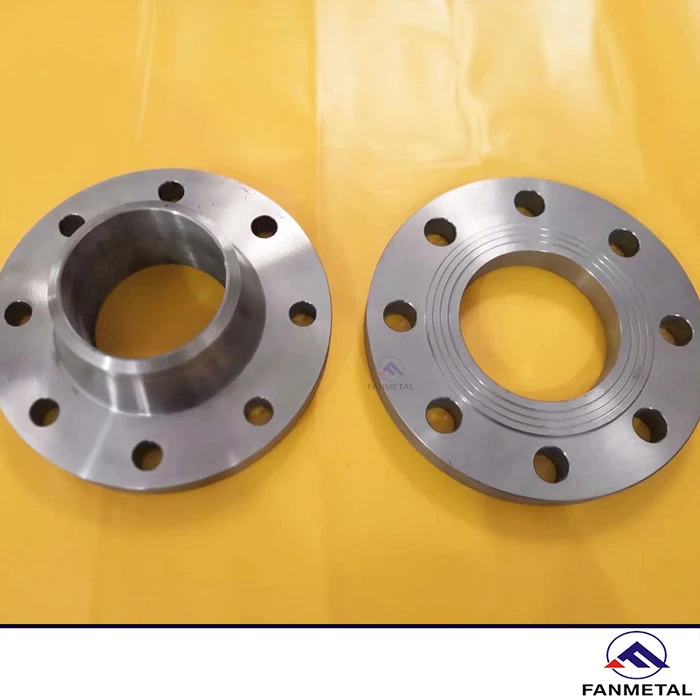
Naša spoločnosť môže poskytnúťPríruby Inconel 625, ASTM B164 Monel 400 Bar aKapilárna trubica Hastelloy C22a iné zliatinové výrobky na báze niklu v rôznych stupňoch a tvaroch. V prípade potreby nás kontaktujte e-mailom.